Как выбрать производителя пластиковых изделий под заказ
Выбор завода по литью пластмасс в B2B-сегменте часто сводится к банальному тендеру: кто даст минимальную цену за одну отливку, тот и получает контракт. На практике такая экономия оборачивается регулярными срывами сроков поставок, колоссальным процентом брака и необходимостью экстренно искать нового исполнителя.
Важно понимать специфику отрасли. Пресс-форма жестко привязывает вас к конкретному контрактному производителю. Забрать многотонную стальную оснастку в случае конфликта и перевезти ее на другой завод – это не просто вызов грузовика. Это простой вашего сборочного конвейера на несколько месяцев, затраты на такелаж матриц весом в 2-3 тонны, долгая пусконаладка на чужом оборудовании и огромный риск аппаратной несовместимости (например, несовпадение распиновки горячеканальной системы или габаритов крепежных плит). В этой статье мы даем системный инженерный подход к аудиту литейного производства, который поможет выбрать надежного партнера на годы вперед.
Профиль производителя – кто вам нужен на самом деле
Не каждый завод подходит под вашу задачу. Важно стопроцентное совпадение производственных масштабов и инженерных компетенций.
Размер партии (MOQ)
Крупные заводы федерального уровня откажутся запускать партию в 1 000 штук или выставят заградительный ценник из-за нерентабельности переналадки ТПА. В то же время, мелкие цеха физически не справятся с объемом в 1 000 000 деталей в месяц из-за дефицита станков.
Специализация по пластикам
Уточните, есть ли технические возможности у Производителя работать со сложными конструкционными и инженерными пластиками (полиамид, поликарбонат, стеклонаполненные компаунды). Многие предприятия специализируются только на переработке/литье простых полимеров (ПЭ), полипропилена (ПП).
Чистые помещения
Если вы производите медицинские изделия, лабораторные расходники или пищевую упаковку, обязательно требуйте документальное подтверждение литья в «чистых комнатах» (сертификат ISO 13485) с фильтрацией воздуха и избыточным давлением.
Технологический парк – оцениваем реальные возможности
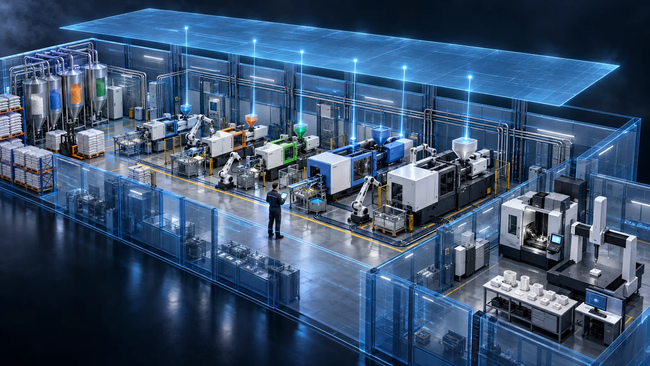
Качество отливки напрямую зависит от технического состояния «железа». Оценивая парк термопластавтоматов (ТПА), обращайте внимание не только на общий тоннаж (усилие смыкания). Узнайте, есть ли в цеху резервные станки нужного вам класса. Если ваша пресс-форма предназначена для 400-тонной машины, и она на заводе всего одна, то поломка гидравлики станка полностью остановит ваши отгрузки.
Возраст оборудования критичен. Литье на 20-летних изношенных машинах гарантирует нестабильность: износ шнековой пары и обратного клапана ведет к неконтролируемым скачкам давления впрыска, что мгновенно отражается на геометрии и весе детали. Современное серийное литьё пластмасс невозможно без периферийной автоматизации. Убедитесь в наличии промышленных чиллеров (термостатов), вакуумных загрузчиков, десикантных сушилок для сырья и роботов-манипуляторов. Ручной съем детали оператором увеличивает себестоимость производства, сбивает термический ритм формы и повышает риск человеческой ошибки.
Политика работы с пресс-формами
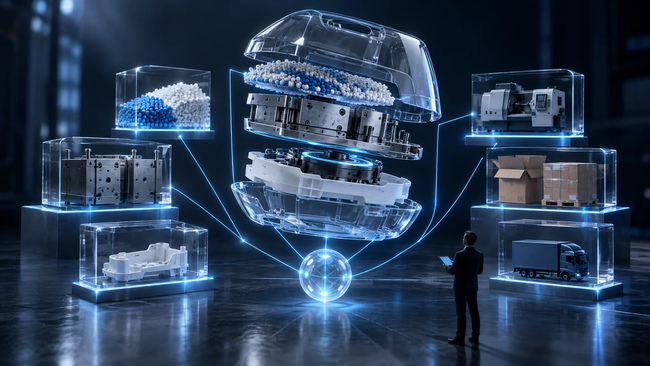
Это главный камень преткновения в отношениях заказчика и литейщика. Узнайте, есть ли на предприятии собственный инструментальный цех. Если завод занимается исключительно литьем, то каждую поломку (закусывание выталкивателя, задир на матрице) придется устранять силами стороннего подрядчика, что означает простой в недели. Наличие профильных станков ЧПУ на одной площадке позволяет обслуживать и ремонтировать форму за сутки.
В договоре должно быть четко прописано, кто несет ответственность за износ формы. В идеале – в течение всего ресурса формы завод берет на себя бесплатное техническое обслуживание при условии периодического размещения заказов. Также зафиксируйте юридическую чистоту: пресс-форма является вашей 100% собственностью и должна быть передана Собственнику по первому требованию без скрытых штрафов или актов удержания.
Контроль качества и работа с сырьем
Инструменты и жесткие регламенты, с помощью которых предприятие предотвращает появление брака.
Входной контроль сырья
Проверьте, измеряет ли лаборатория влажность и показатель текучести расплава (ПТР) каждой партии гранул перед засыпкой в бункер, чтобы исключить брак на этапе закупки полимера.
Регламент ОТК
Выясните, как часто контролер измеряет отливки (раз в час, раз в смену). Должны существовать физически подписанные эталонные образцы вашей детали с граничными отклонениями.
Работа с вторичным сырьем
Узнайте, добавляет ли завод литниковые отходы обратно в бункер. Процент добавления «дробленки» должен жестко регламентироваться (не более 10-15%), иначе деталь критически потеряет прочность.
Экономика контракта – прозрачность ценообразования
Финальная цена всегда состоит из переменных, и вы обязаны понимать эту математику. Формула включает: долю полимерного сырья (от 50 до 70% себестоимости), стоимость машино-часа работы ТПА, амортизацию, работу оператора и логистику.
Важный вопрос – чье сырье будет использоваться. Работа на давальческом сырье (вы сами закупаете пластик) снижает риски подмены материала на дешевые аналоги, но требует от вас выстраивания собственной логистики. Закупка сырья силами литейщика снимает с вас эту головную боль, но требует жесткого контроля за спецификациями. Особое внимание уделите скрытым платежам. Уточните, берет ли завод деньги за переналадку станка (установку вашей формы) или за хранение оснастки на складе в периоды между тиражами.
Чек-лист – 5 «красных флагов» при аудите завода
Перед подписанием крупного контракта обязательно посетите цех лично. Эти критические моменты наглядно кричат о низкой культуре производства.
Открытое сырье
Мешки с пластиком стоят открытыми прямо в цеху. Гигроскопичный материал активно впитывает влагу из воздуха, из-за чего отливки получаются хрупкими и с серебристыми разводами.
Грязь и масло
На полу разлито гидравлическое масло, вокруг станков грязно, а шланги охлаждения протекают. Это прямой показатель отсутствия технической дисциплины механиков.
Хранение форм
Чужие матрицы хранятся прямо на полу без стеллажей, не закрыты и не покрыты защитной антикоррозийной смазкой. Вашу оснастку ждет та же участь.
Карантинная зона
На складе отсутствует выделенная зона карантина для временного хранения бракованной продукции. Риск перемешивания годных и бракованных партий максимален.
Секретность
Руководство завода под разными предлогами отказывается показать журналы работы отдела качества (ОТК) и регламенты планового ТО термопластавтоматов.