
Что такое термопластавтомат и где он применяется
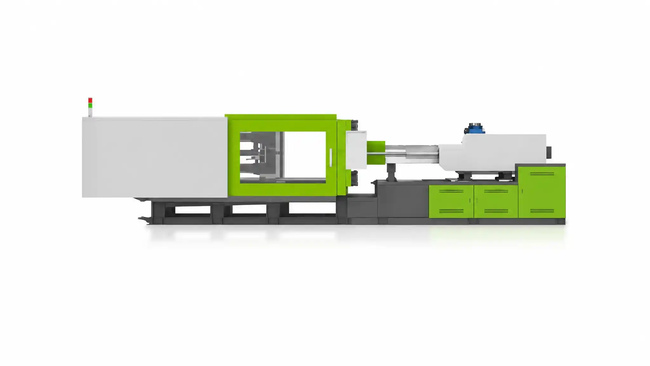
Термопластавтомат (ТПА) – оборудование, предназначенное для серийного выпуска изделий из пластика методом литья под давлением. Её основная задача – преобразовать гранулированное полимерное сырьё (термопласты) в готовые изделия путём плавления материала и его впрыска в пресс-форму под высоким давлением.
Серийное литьё пластмасс закрывает потребности различных отраслей: медицины, приборостроения, автопрома и бытовой сферы.
Термопластавтомат применяется в отраслях, где требуется точная отливка изделий из пластмассы большими партиями в промышленных объемах.
Ниже детально разобрано, что это и как работает термопластавтомат.
Принцип работы термопластавтомата (цикл литья)
Процесс работы ТПА циклический и включает несколько последовательных этапов.
Подготовка сырья: полимерный материал в виде гранул или порошка загружается в приёмный бункер.
Пластикация (нагревание): гранулы поступают в шнековую зону, где за счёт трения и воздействия нагревательных элементов постепенно нагреваются до температуры плавления. В результате материал переходит в вязкотекучее состояние.
Впрыск: расплавленный материал через сопло под высоким давлением вводится через литниковую втулку пресс-формы в формообразующие полости, повторяющие геометрию будущего изделия. Шнек, двигаясь как поршень, подаёт пластик в форму. Давление и скорость впрыска должны быть достаточными для равномерного заполнения всех участков формообразующих полостей пресс-формы.
Выдержка под давлением: после заполнения формы материал выдерживается под давлением для уплотнения и формирования изделия.
Охлаждение и затвердевание: в пресс-форме пластик охлаждается и затвердевает, принимая нужную форму.
Извлечение изделия: Форма размыкается, готовое изделие извлекается.
Цикл повторяется до получения нужного количества изделий.

Как устроен термопластавтомат: основные узлы
Промышленная инжекционно-литьевая машина объединяет механические, гидравлические и электронные системы.
- Узел впрыска (пластикации). Включает цилиндр, шнек и сопло. Шнек транспортирует гранулы, плавит их и формирует однородную массу. Цилиндр служит направляющим каналом для шнека и одновременно нагревательной камерой.
- Узел смыкания (пресс-группа). Обеспечивает плотное соединение плит пресс-формы, предотвращая утечку материала и создавая условия для формирования изделия.
- Система управления. Координирует работу всех компонентов, позволяет оператору задавать параметры для каждого этапа литья: температуру, давление впрыска, время выдержки, скорость впрыска и охлаждения.
- Система охлаждения (водяная или масляная).
- Механизм выталкивания/извлечения/съема готового изделия.
- Система загрузки сырья (бункер, вакуумный загрузчик).

Роль пресс-формы в работе ТПА
ТПА выдает расплав, но финальную форму задает литьевая форма. Изготовленные из инструментальной стали пресс-формы обеспечивают требуемую точность и задают чистоту поверхности. Под разные задачи используют холодноканальные и горячеканальные виды оснастки.
Эффективная система охлаждения сокращает цикл формования. Ошибки охлаждения ведут к температурным деформациям пластика. Расплав под давлением поступает в пресс-форму, где критически важна идеальная геометрия каналов.

Типы термопластавтоматов и их особенности
На рынке представлены виды термопластавтоматов под различную номенклатуру продукции. Производственные технологии классифицируют разновидности по кинематике и типу привода:

Горизонтальный станок.
Стандартная машина для литья пластмасс.
Вертикальный термопластавтомат
Применяется для литья с закладными деталями (кабели, штекеры, клеммы).
Гидравлические ТПА
Надежное специализированное оборудование с высоким усилием смыкания.
Электрические ТПА
Современные высокоточные типы станков для чистых помещений.
Режимы работы и цикл литья
Базовый принцип работы оборудования направлен на исключение ручного труда. В ТПА заложены следующие режимы:
Наладочный
Медленный подвод плит, первичная настройка.
Полуавтоматический
Старт каждой операции по кнопке.
Автоматический режим
Непрерывный цикл для серийного производства.
Технолог фиксирует оптимальное время цикла. Увеличенная скорость впрыска и охлаждения растит производительность и суточный выпуск деталей.
От чего зависит стабильность работы ТПА
Промышленная технология литья не допускает отклонений. Стабильность напрямую влияет на экономику цеха.
Критерии, влияющие на качество и процентный брак:
- Комплектующие станка: физический износ материального цилиндра, шнека или клапанов меняет объем дозы.
- Контроль процесса: сбои температурных датчиков или сброс заданных параметров.
- Эксплуатация: своевременное техническое обслуживание поддерживает эффективность механизмов.
- Точность настроек: синхронизация работы станка и пресс-формы.
Рентабельное производство возможно только при технически исправном оборудовании.
Как ТПА влияет на результат?
В сфере производства пластиковых изделий станок является инструментом реализации проекта. Заказчику нужен конечный результат – кондиционные изделия в заданный срок.
Настроенная производственная линия гарантирует предсказуемость. Каждая серия идентична предыдущей, выпуск идет по графику. Грамотно выстроенное производство – это закрытие задач бизнеса и повышение эффективности вложений.

Часто задаваемые вопросы
Как работает термопластавтомат простыми словами?
Жидкий пластик под высоким давлением впрыскивается в стальную форму, остывает и выталкивается в виде готовой детали.
Из каких частей состоит термопластавтомат?
Ключевые узлы: узел пластикации и впрыска (шнековая пара), механизм смыкания матриц, гидравлический или электрический привод, контроллер управления и несущая станина.
Что влияет на качество изделий при литье?
Качество зависит от точности проектирования оснастки, параметров впрыска, температуры полимера и стабильного времени охлаждения в цикле.
Чем отличается вертикальный и горизонтальный ТПА?
Горизонтальные станки применяют для массового серийного выпуска. Вертикальные используют для обмотки кабелей, литья с арматурой или закладными элементами.
Почему возникают дефекты при литье?
Технические причины: нестабильная температура расплава, неравномерное охлаждение матрицы, износ обратного клапана шнека или некорректная настройка давления допрессовки.